Die erste Schicht sitzt: Druckbett leveln und Z-Offset einstellen
Die meisten Fehldrucke entscheiden sich in den ersten 0,2 Millimetern. So stellst du Druckbett und Düsenabstand sauber ein, mit oder ohne Autoleveling.
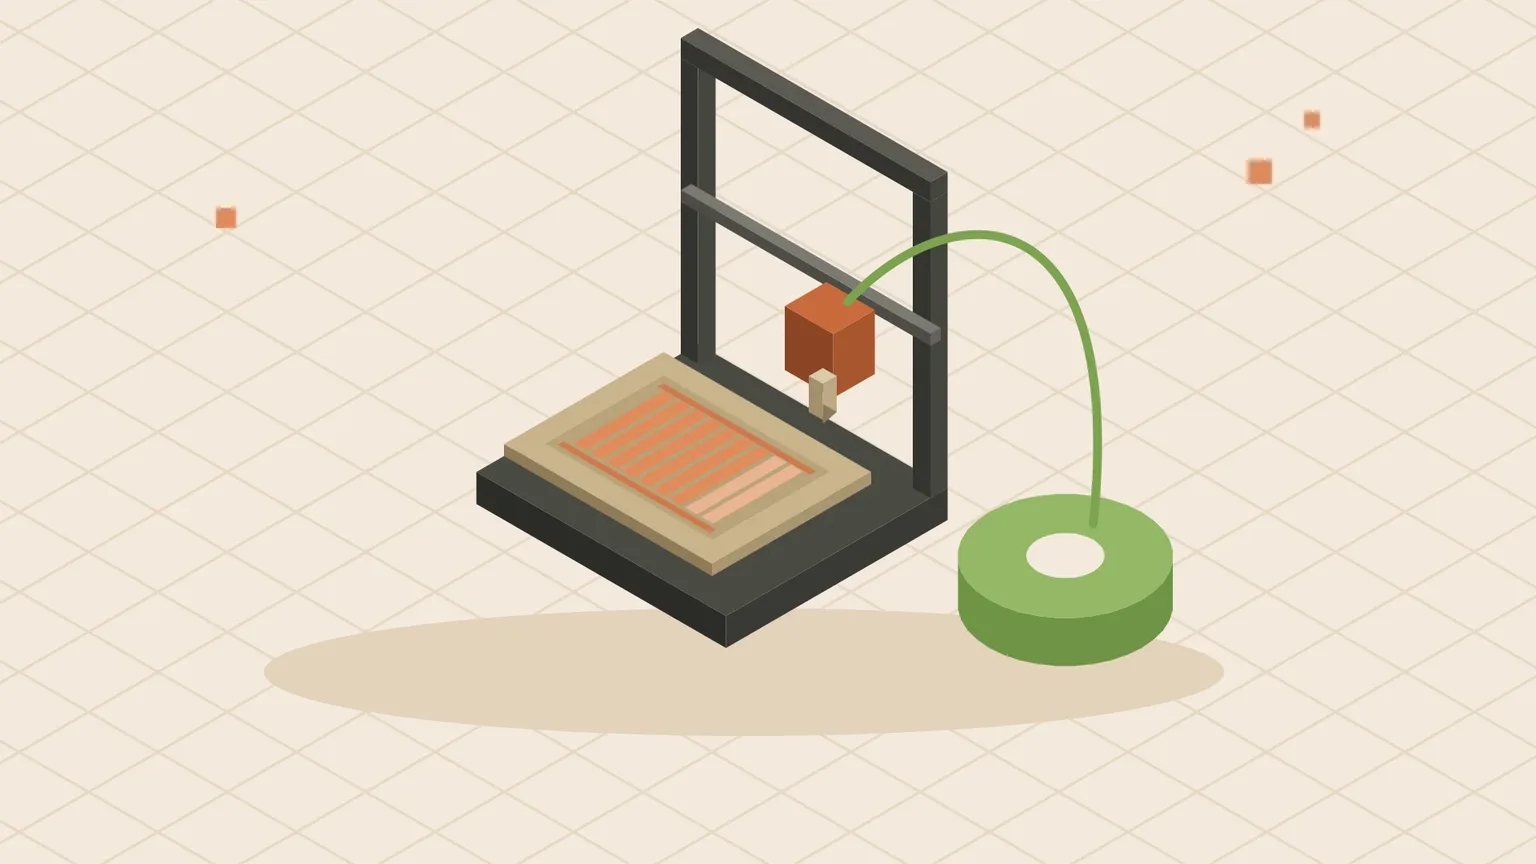
Löst sich ein Druck nach zehn Minuten vom Bett, zieht er Fäden oder hat die Unterseite Rillen, liegt das selten am Slicer. Meist stimmt der Abstand zwischen Düse und Druckbett nicht. Diese Anleitung zeigt, wie du ihn von Hand einstellst, woran du eine gute erste Schicht erkennst und was du bei Druckern mit automatischer Bettvermessung trotzdem prüfen solltest.
Du brauchst dafür etwa 30 Minuten, ein Blatt normales Druckerpapier (80 g/m², rund 0,1 mm dick), etwas Isopropanol und eine Rolle PLA.
Was beim Leveln eigentlich passiert
Beim Leveln (oft auch „Bed Leveling“ oder „Tramming“) richtest du das Druckbett so aus, dass die Düse an jeder Stelle gleich weit davon entfernt ist. Der Z-Offset legt danach fest, wie nah die Düse beim ersten Layer tatsächlich ans Bett kommt.
Zwei Dinge also: Das Bett muss gerade sein und die Düse muss auf der richtigen Höhe starten. Ein perfekt gerades Bett nützt nichts, wenn die Düse 0,1 mm zu hoch hängt.
Schritt 1: Bett reinigen und aufheizen
Fett von Fingern ist der häufigste Grund für schlechte Haftung. Wisch glatte PEI- und Glasplatten mit Isopropanol (mindestens 90 %) ab. Strukturierte PEI-Platten kannst du gelegentlich mit warmem Wasser und etwas Spülmittel waschen und danach gut trocknen.
Heiz danach Bett und Düse auf die Temperaturen auf, mit denen du druckst, bei PLA etwa 60 °C am Bett und 200 bis 215 °C an der Düse. Metall dehnt sich aus: Wer kalt levelt, liegt warm schnell ein paar Hundertstel daneben. Wisch eventuell herauslaufendes Filament von der Düsenspitze, bevor du misst.
Schritt 2: Grob leveln mit dem Papiertest
Dieser Schritt gilt für Drucker mit Stellrädern unter dem Bett, etwa viele Ender- und Anycubic-Modelle.
- Fahr alle Achsen auf Null (Home). Im Menü heißt das meist „Auto Home“ oder „Achsen referenzieren“.
- Schalte die Motoren ab („Disable Steppers“), damit du den Druckkopf von Hand verschieben kannst. Die Z-Achse bleibt dabei stehen.
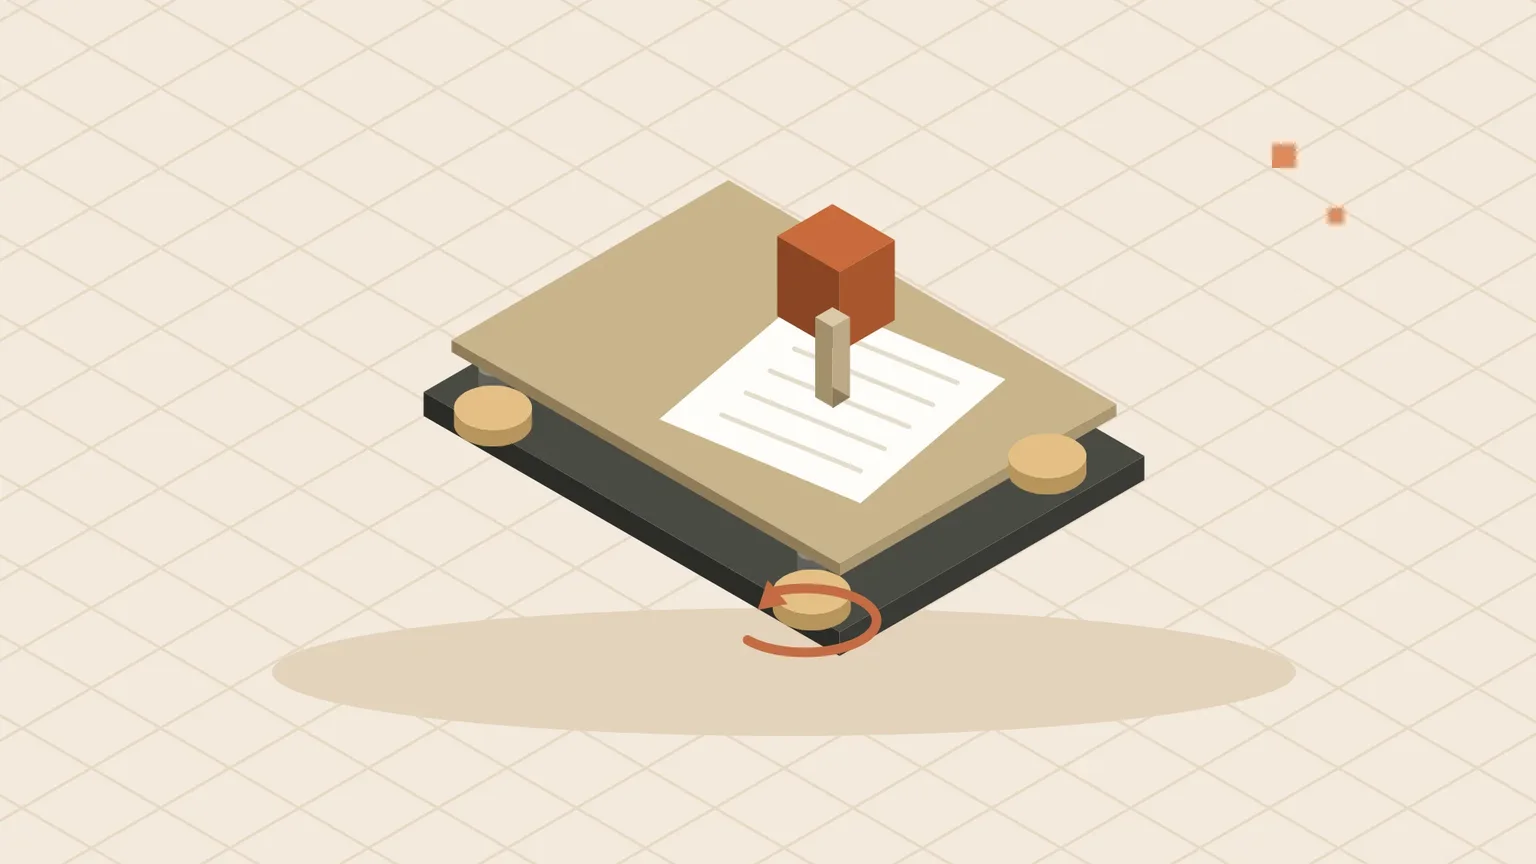
- Schieb den Kopf über die erste Ecke, etwa 3 cm vom Rand entfernt, und leg das Papier unter die Düse.
- Dreh am Stellrad, bis sich das Papier mit leichtem Widerstand bewegen lässt. Es soll kratzen, aber nicht klemmen.
- Wiederhol das für alle vier Ecken und danach für die Mitte.
- Geh die Runde ein zweites Mal durch. Jede Ecke beeinflusst die anderen etwas, nach zwei Durchgängen passt es meist.
Schritt 3: Z-Offset während des Drucks feinjustieren
Der Papiertest bringt dich auf etwa 0,05 mm genau. Den Rest stellst du im laufenden Druck ein, weil du dort direkt siehst, wie das Filament liegt.
Lade dir ein Testmodell für die erste Schicht oder zeichne im Slicer ein Quadrat von 50 × 50 mm mit nur einer Schicht von 0,2 mm Höhe. Platzier je eins in jeder Ecke und eins in der Mitte. Starte den Druck und verändere den Z-Offset in kleinen Schritten von 0,02 bis 0,05 mm, während die Düse ihre Bahnen zieht.
| Firmware | Wo du den Z-Offset findest |
|---|---|
| Marlin | „Einstellen/Tune“ → „Babystep Z“ oder „Probe Z Offset“, danach „Store Settings“ (M500) |
| Klipper | Weboberfläche (Mainsail/Fluidd) mit den Z-Offset-Knöpfen, danach Z_OFFSET_APPLY_PROBE und SAVE_CONFIG |
| Prusa | „Live Adjust Z“ im Menü bzw. der Assistent für die erste Schicht |
Negative Werte bringen die Düse näher ans Bett, positive Werte heben sie an.
Schritt 4: Das Ergebnis lesen
Nimm die Testquadrate nach dem Abkühlen vom Bett und schau sie dir von beiden Seiten an.
| Was du siehst | Bedeutung | Was du tust |
|---|---|---|
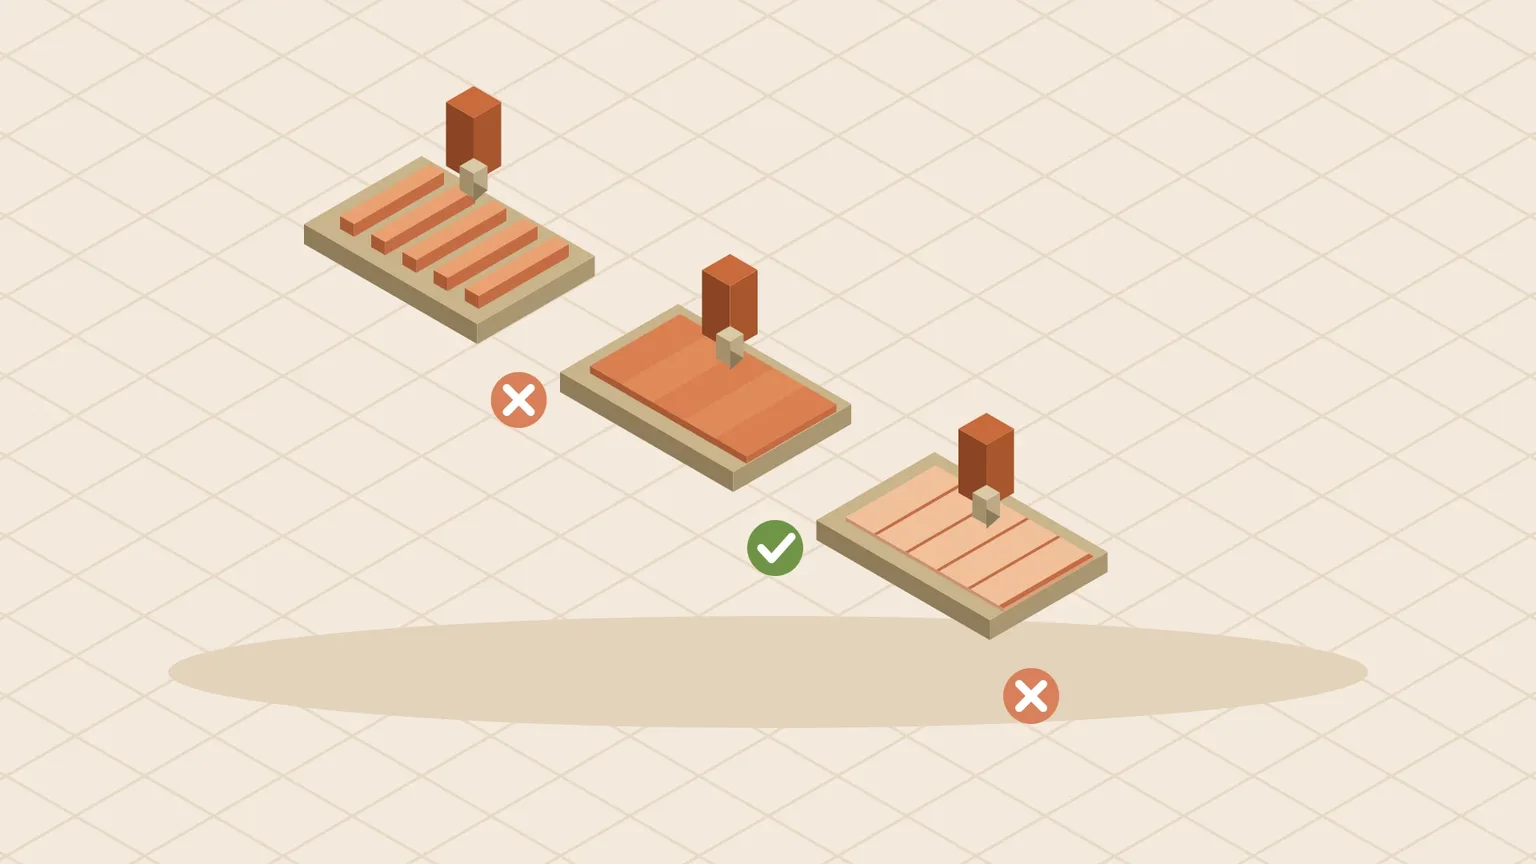
| Runde Bahnen mit Lücken, löst sich leicht | Düse zu hoch | Z-Offset senken |
| Flache Bahnen, geschlossene Fläche, Unterseite glatt | passt | speichern |
| Durchscheinend, Grate zwischen den Bahnen, Düse kratzt | Düse zu tief | Z-Offset anheben |
| Eine Ecke gut, eine andere schlecht | Bett schief | Schritt 2 für diese Ecke wiederholen |
Ein gutes Quadrat lässt sich als Ganzes abziehen, ohne zu zerreißen. Halt es gegen das Licht: Du solltest keine einzelnen Bahnen mehr als Lücken erkennen.
- Bett sauber und warm leveln, nicht kalt
- Papiertest für die Grundeinstellung, Z-Offset im laufenden Druck
- Flache, geschlossene Bahnen sind das Ziel
- Wert speichern und nach einem Düsen- oder Plattenwechsel neu prüfen
Hängt dein Drucker trotzdem? Stell deine Frage mit einem Foto der ersten Schicht in der Community, dann sieht man meist sofort, woran es liegt.
- Prusa Knowledge Base: First Layer Calibration (i3) – help.prusa3d.com/article/first-layer-calibration-i3_112364
- Ellis’ Print Tuning Guide: First Layer Squish – ellis3dp.com/Print-Tuning-Guide/articles/first_layer_squish.
Kommentare
Noch keine Kommentare. Was meinst du dazu?
Mitreden? Melde dich an, um zu kommentieren.